
高硼硅玻璃凭借高硬度、优异耐高温性能、极低热膨胀系数,成为光学、半导体、医疗器械、化工设备等领域不可或缺的高端基材。但这些出众的材料特性,也让它在后道加工中成为公认的工艺难题,尤其激光预切割后的裂片工序:玻璃经激光完成轮廓刻划后,需要沿着切割轨迹将成品与基板分离开。传统加工多采用火焰烘烤、水冷激冷、手工敲击的作业模式,工序繁杂、生产效率低下,加工品质高度依赖操作人员经验,极易出现崩边、不规则碎裂,造成工件报废,产品良率难以保障。
能不能用红外辐射精准加热、让玻璃"自己裂开"?朗普光电给出了答案——用碳中波聚焦加热器,让德国肖特 BF33 高硼硅平板玻璃在 50 秒内完成裂片,切面平整、边缘完整。
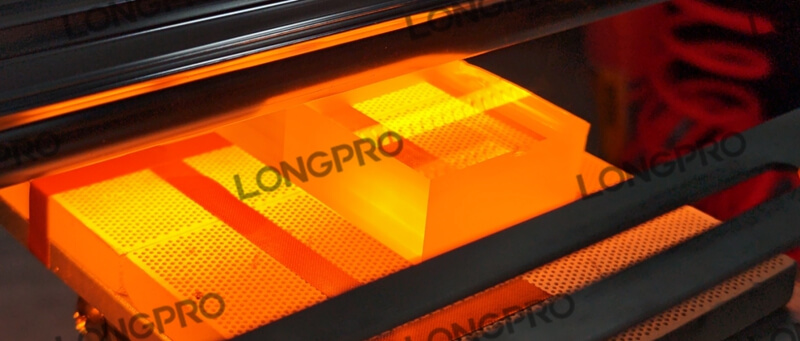
很多客户试过用普通红外加热管给肖特玻璃裂片,结果玻璃纹丝不动。原因在于肖特玻璃对红外线的透过率极高:在可见光至 2.7μm 波段,透过率高达 90% 以上,能量照上去直接穿透,玻璃本身几乎不吸收、不发热,自然形不成热应力。
要让玻璃吸收发热、产生热应力,就必须选对辐射波长——选在玻璃吸收最强的波段。这正是朗普的技术精髓所在。
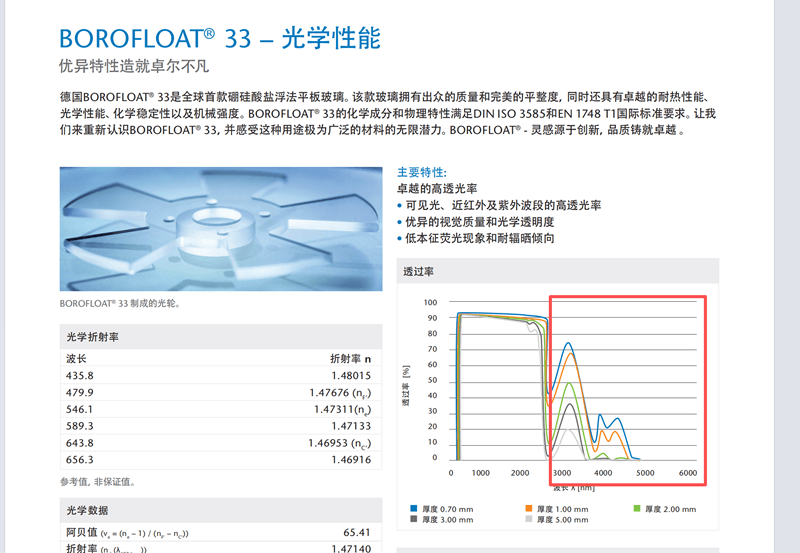
(透过率光谱:可见-近红外段透过率极高(≈90%),进入 2.7μm 以后吸收陡增,3μm 处羟基吸收峰最强)
朗普碳中波聚焦加热器的辐射主峰位于 2.5~4μm,恰好精准命中肖特 BF33 的 2.8~5μm 强吸收带,其中 3μm 处玻璃的羟基吸收峰,正好落在灯管能量最密集的区域——能量高效耦合进玻璃内部,实现"体积吸收",而不是停留在表面。
整套方案依托两大核心技术:
1.光谱定制匹配技术:针对不同工件材料特性,定制对应红外辐射波段,让热量真正被材料充分吸收;
2.光学聚光反射系统:搭配专用反射镜结构,对红外热流定向汇聚,实现局部集中加热,快速建立有效热应力。
中波红外在 BF33 内部是体积吸收——能量沉积在玻璃内部一定深度,而非只烤热表面。红外从辐照面向背面衰减,沿厚度方向形成温度梯度,热膨胀不均便产生热应力;再配合定向增强的热流密度,应力快速积累,玻璃便沿激光预切轮廓精准裂开。整个过程只需定制加装一套朗普碳中波加热器,即可接入现有激光切割产线。
四、老工艺 vs 红外聚焦裂片方案
| 对比项 | 传统火烤‑水泡‑敲击工艺 | 朗普碳中波聚焦热应力裂片 |
|---|---|---|
| 作业流程 | 火焰烘烤→水冷骤冷→手工敲击,多道工序流转 | 激光预切完成,红外聚焦加热一步裂片 |
| 生产效率 | 工序繁琐,耗时久 | 单片裂片处理≤50 秒 |
| 成品品质 | 受人为因素大,崩边破损风险高 | 热应力沿轨迹扩展,切面平整光洁 |
| 批次稳定性 | 人工干预多,品质波动明显 | 数字化参数可控,加工重复性优异 |
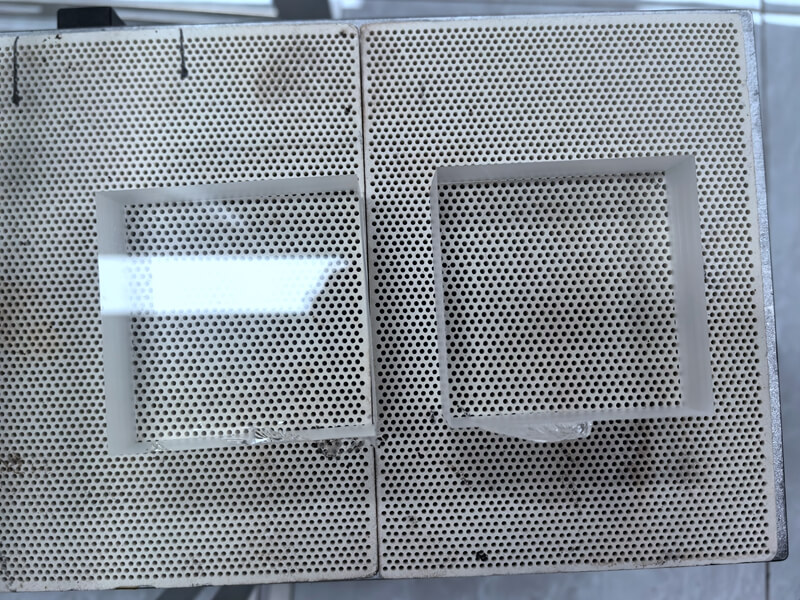
裂片完成后的成品件:轮廓完整分离,主裂面平整
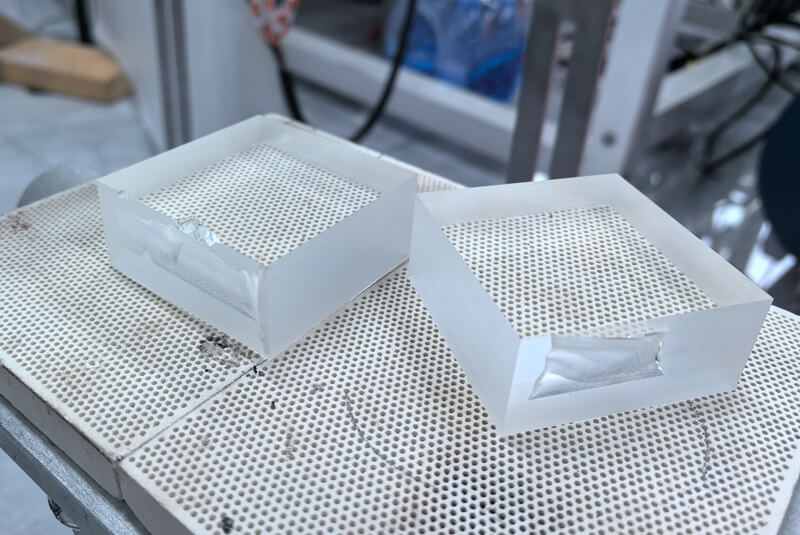
裂片过程:玻璃沿激光预切的方形轮廓精准分离
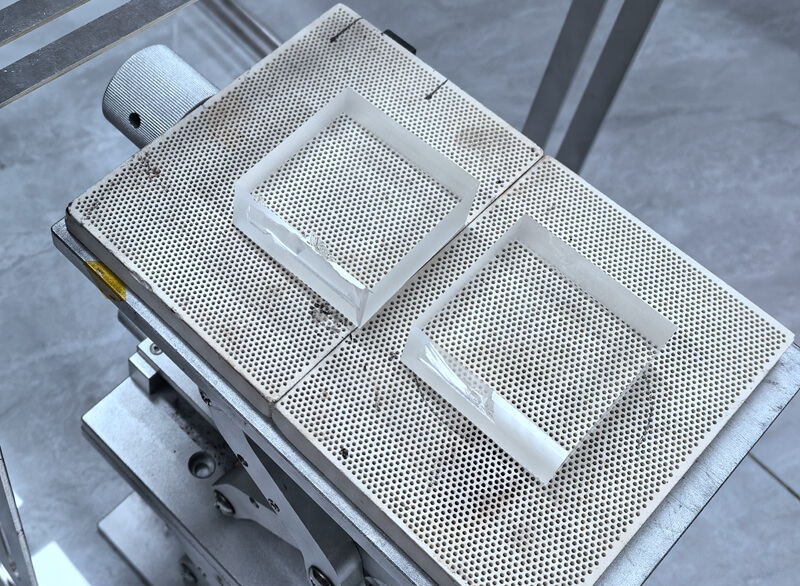
断面特写:切口平直干净,厚度均匀
红外聚焦加热的本质是"让特定材料在特定波长下吸收发热"。除了肖特 BF33 高硼硅玻璃裂片,朗普的碳中波/聚焦加热技术还可广泛应用于:
各类硼硅玻璃、石英玻璃、特种玻璃的切割裂片与热加工;
红外聚焦加热、烘干、固化等工业加热场景;
无论您是做玻璃深加工,还是遇到其他"材料吸收难、加热难"的工艺瓶颈,朗普都可以为您提供从光谱匹配分析到加热器定制加装的一站式解决方案。
15728183143
18929589549
huangmin@LONGPRO.CN
广州市荔湾区信义路 24 号 4 栋 123

朗普微信公众号

朗普微博

点我咨询

